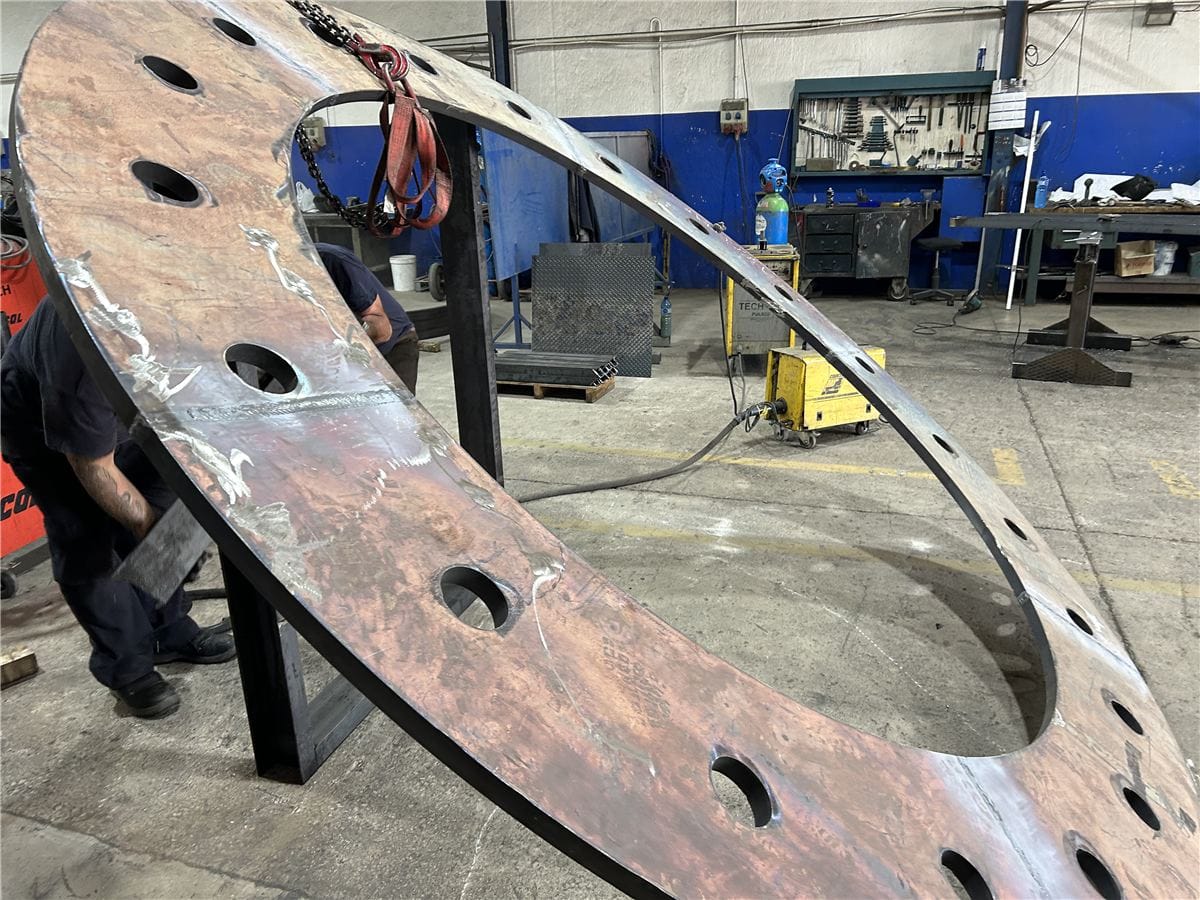
Questa settimana in ECI abbiamo concluso la prima fase di fabbricazione di un set di tre unità di un anello di appoggio per piastra di alternatore di turbina.
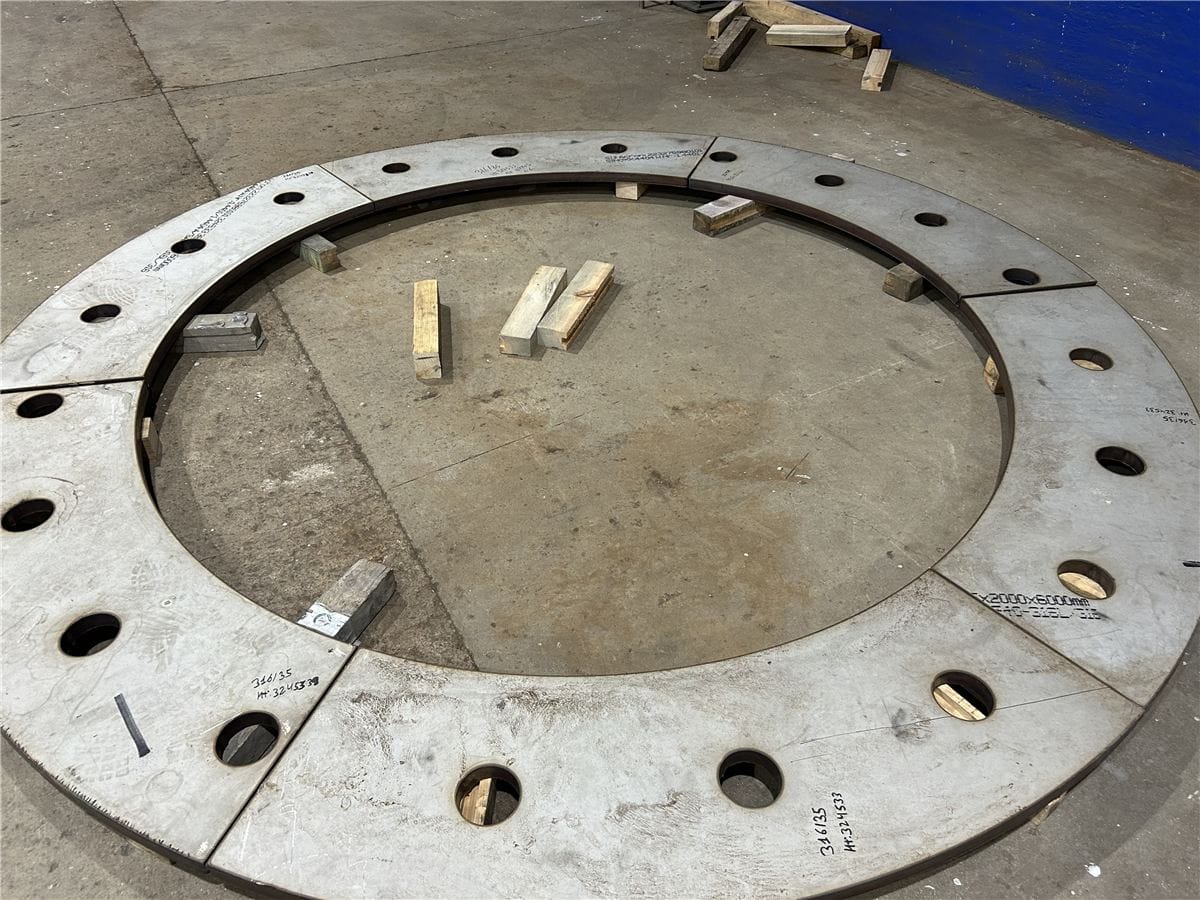
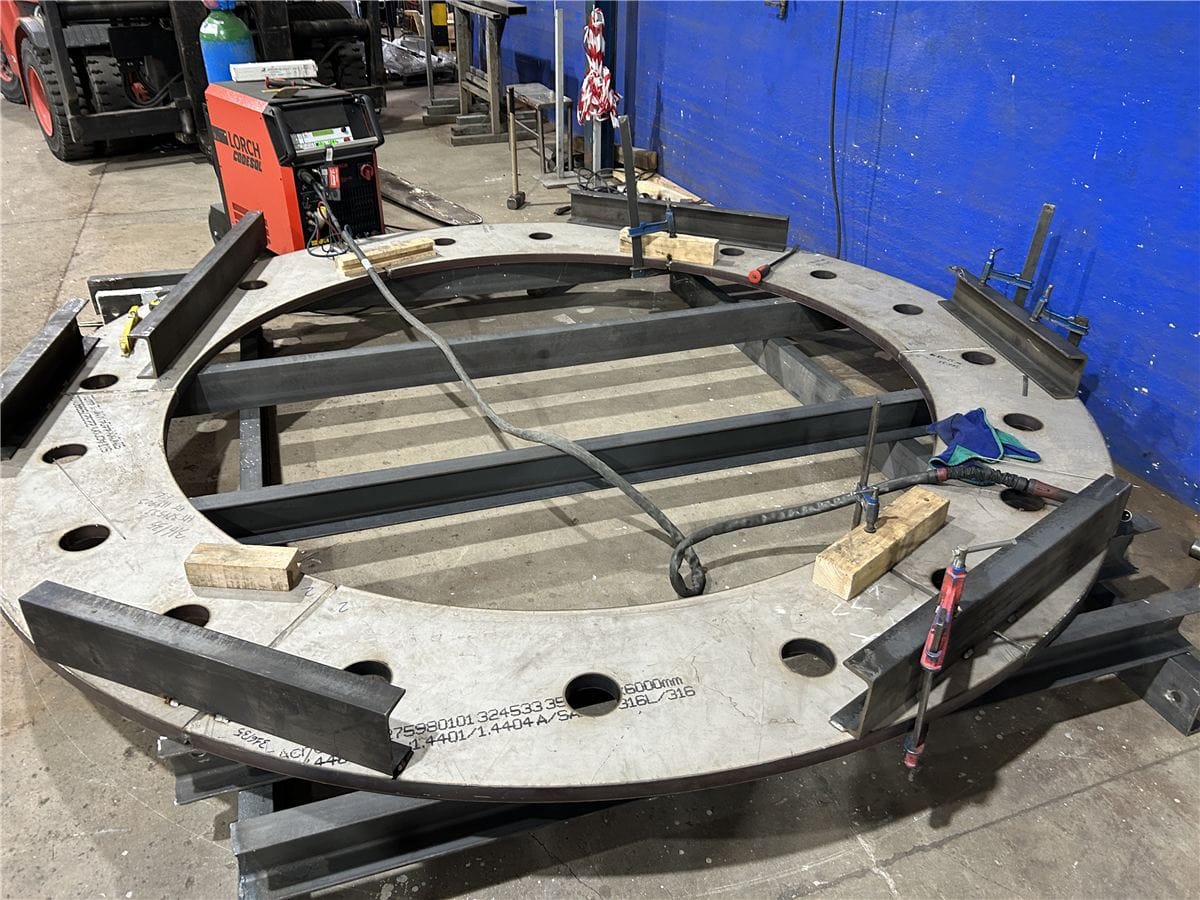
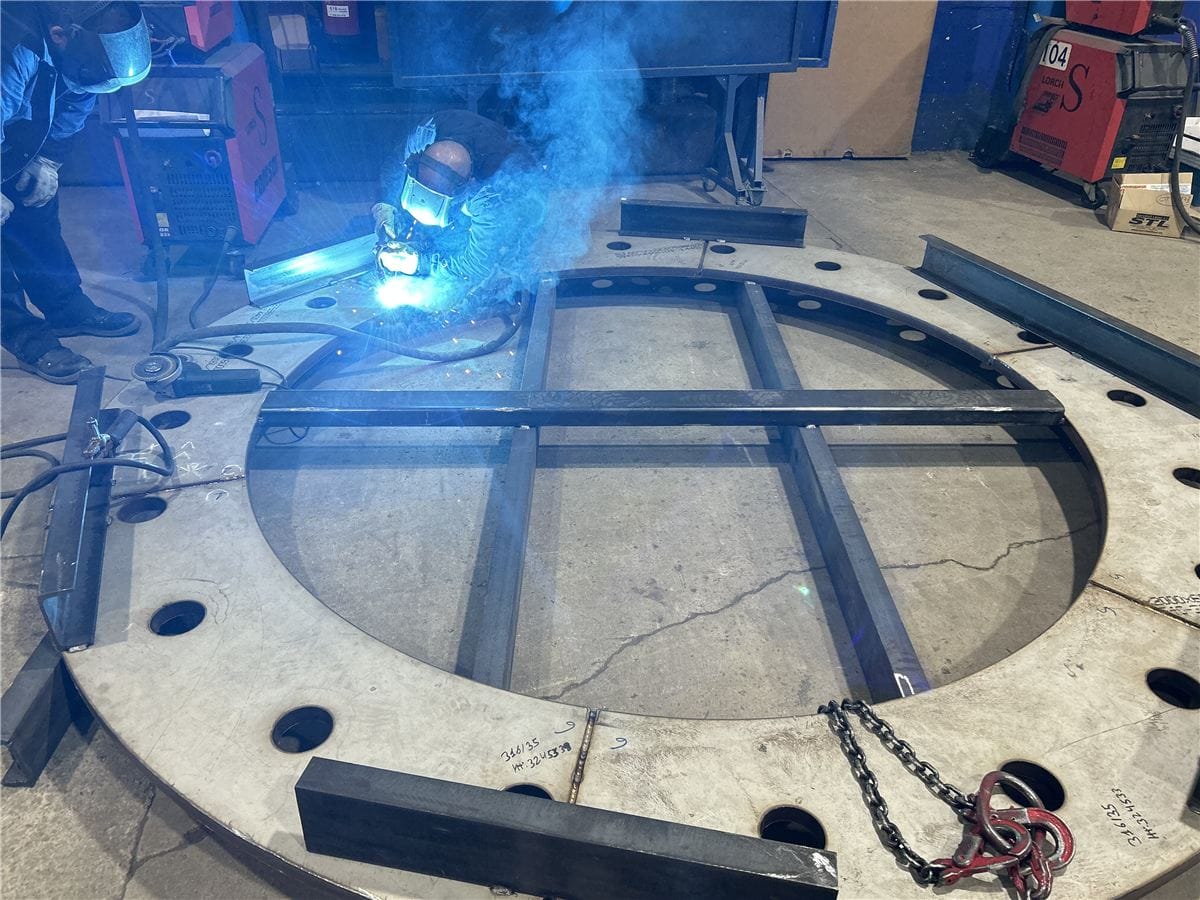
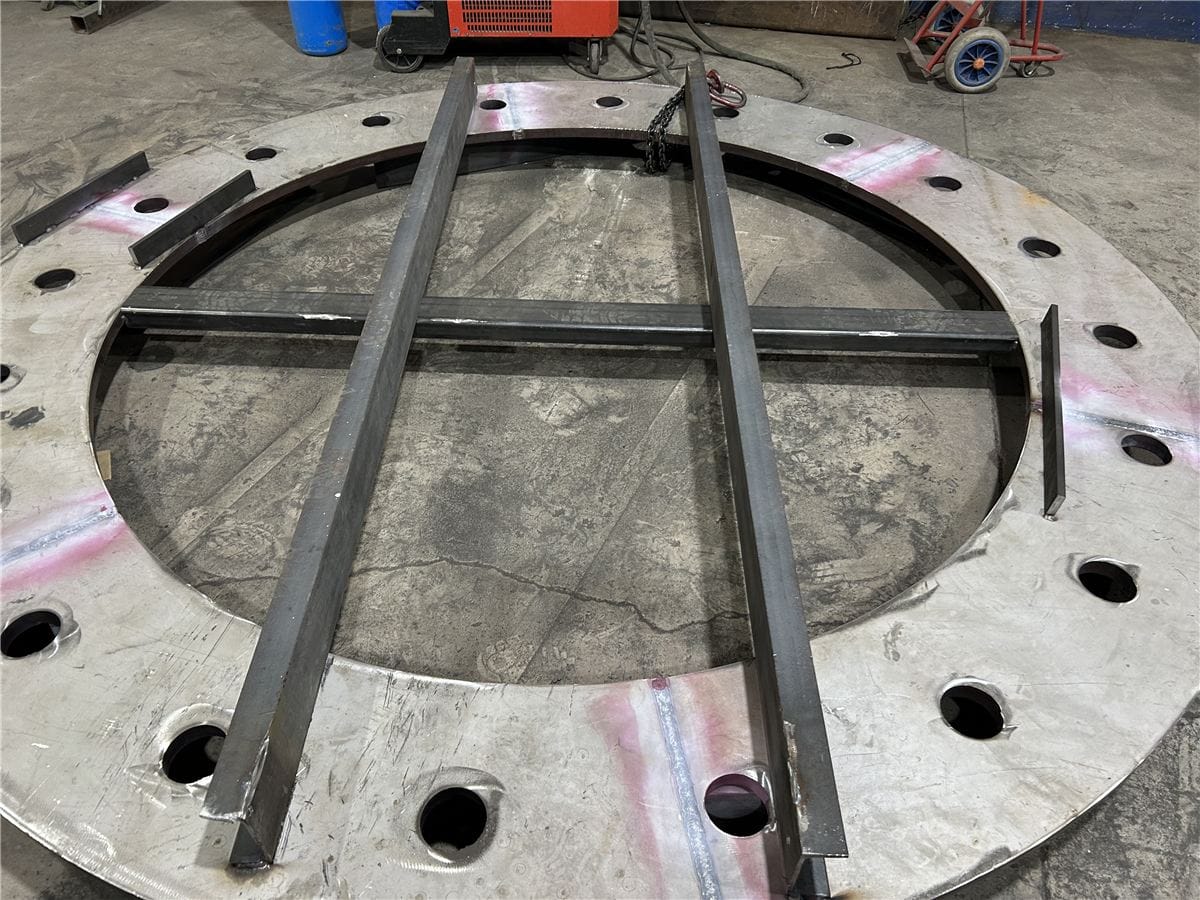
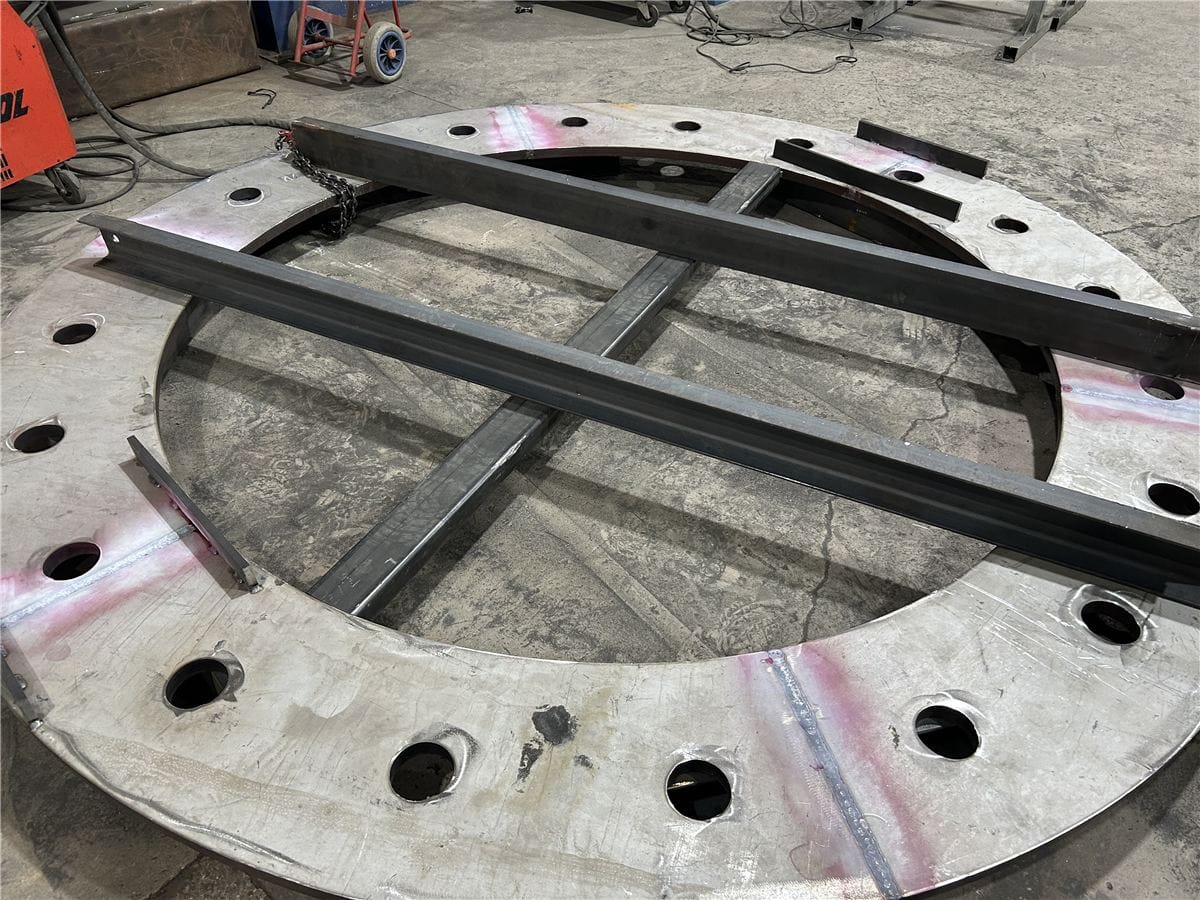
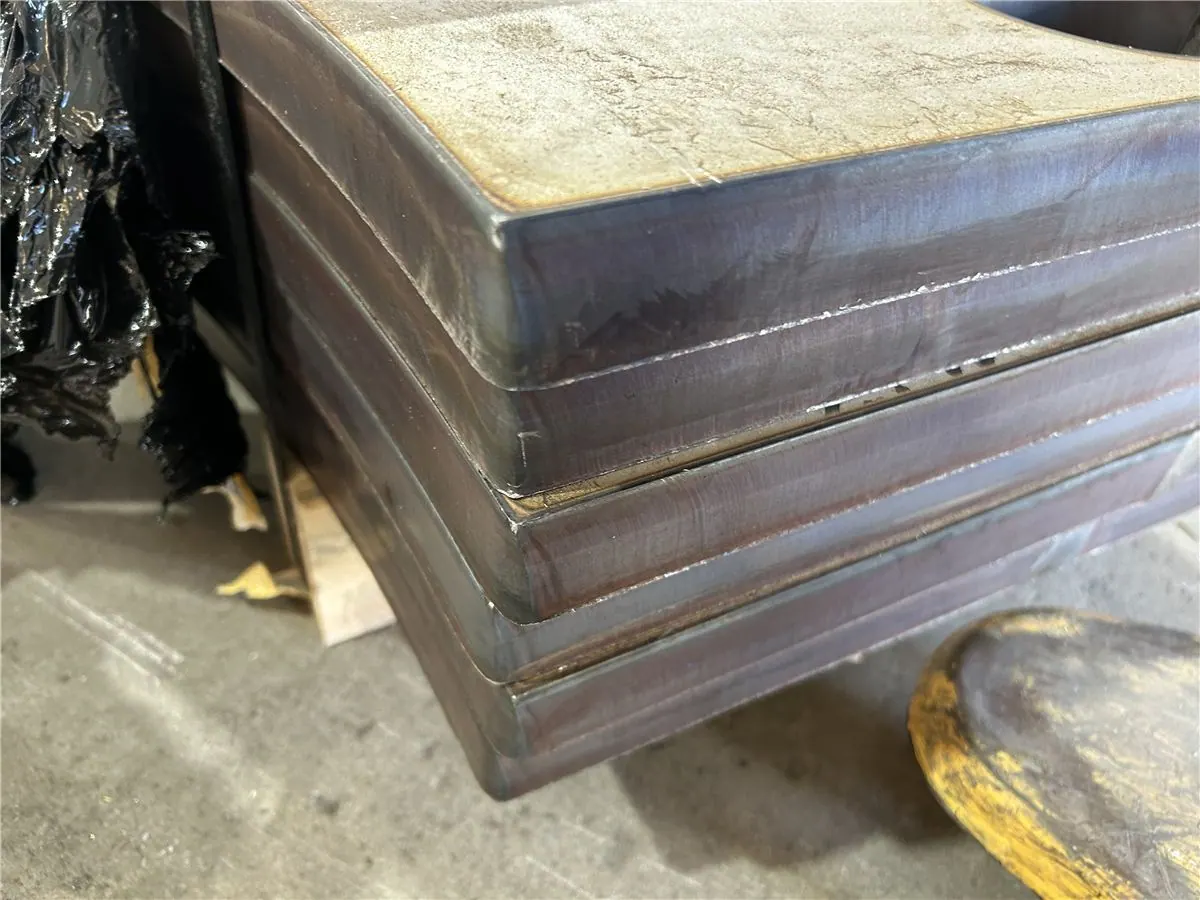
Si tratta di un anello con un diametro esterno di 3,6 metri e un diametro interno di 2,8 metri, fabbricato a partire da sei settori circolari di 40 mm di spessore ciascuno, in acciaio inossidabile di alta qualità (AISI 316-L).
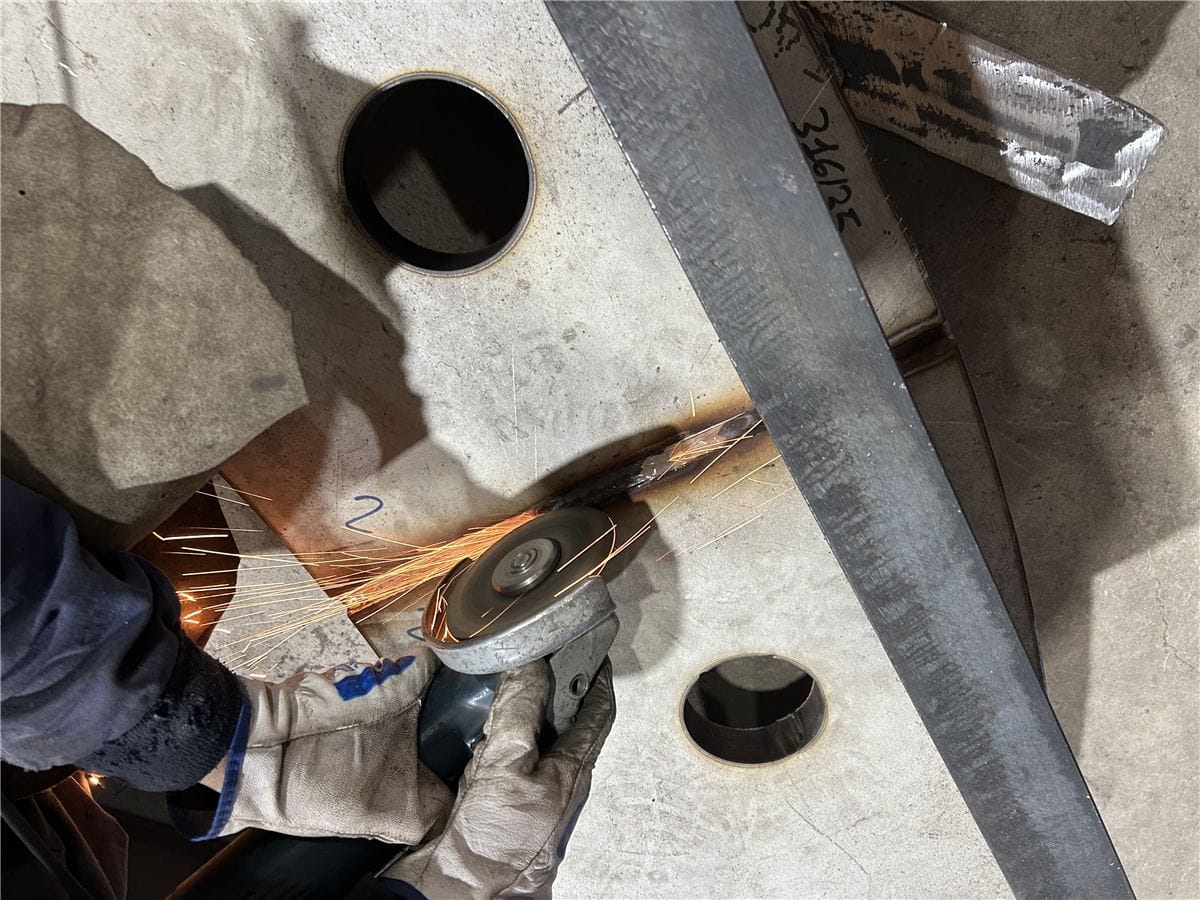
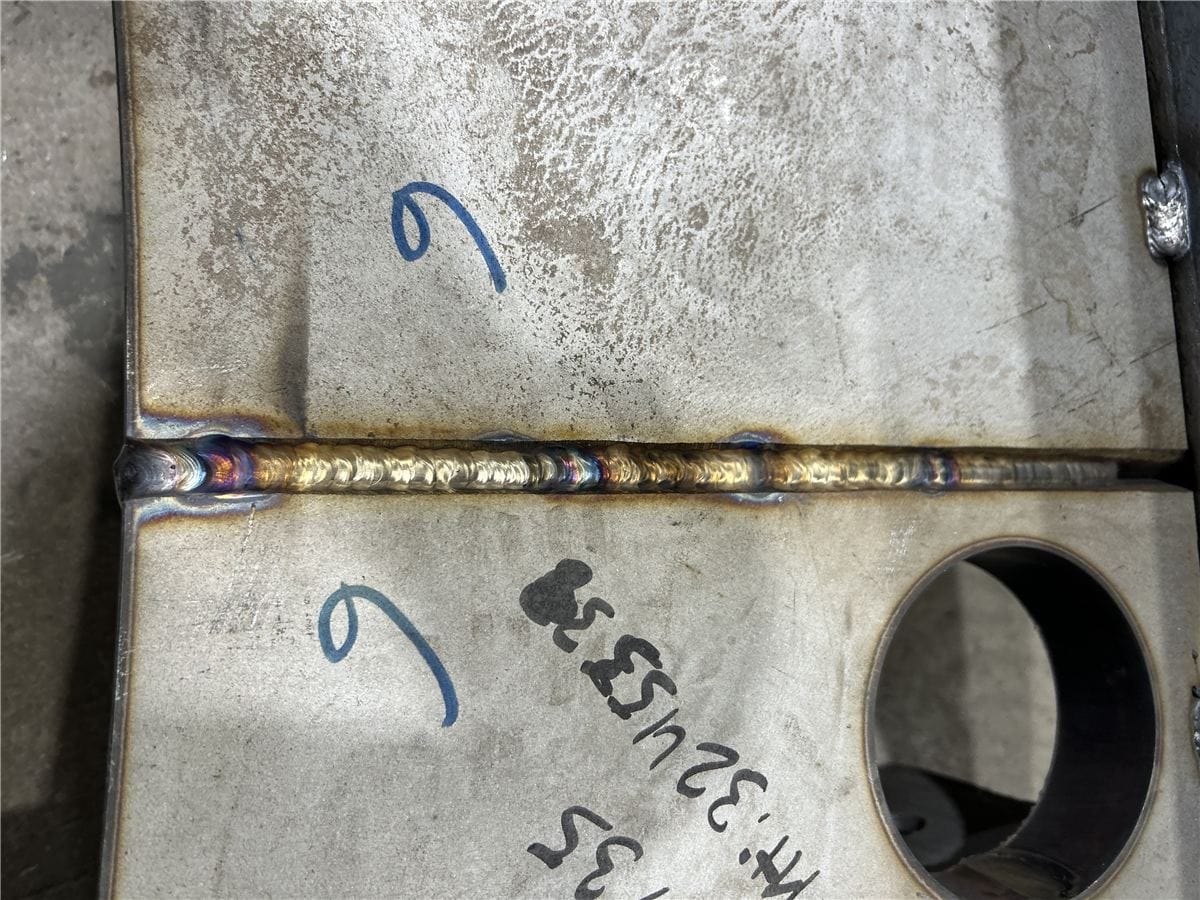
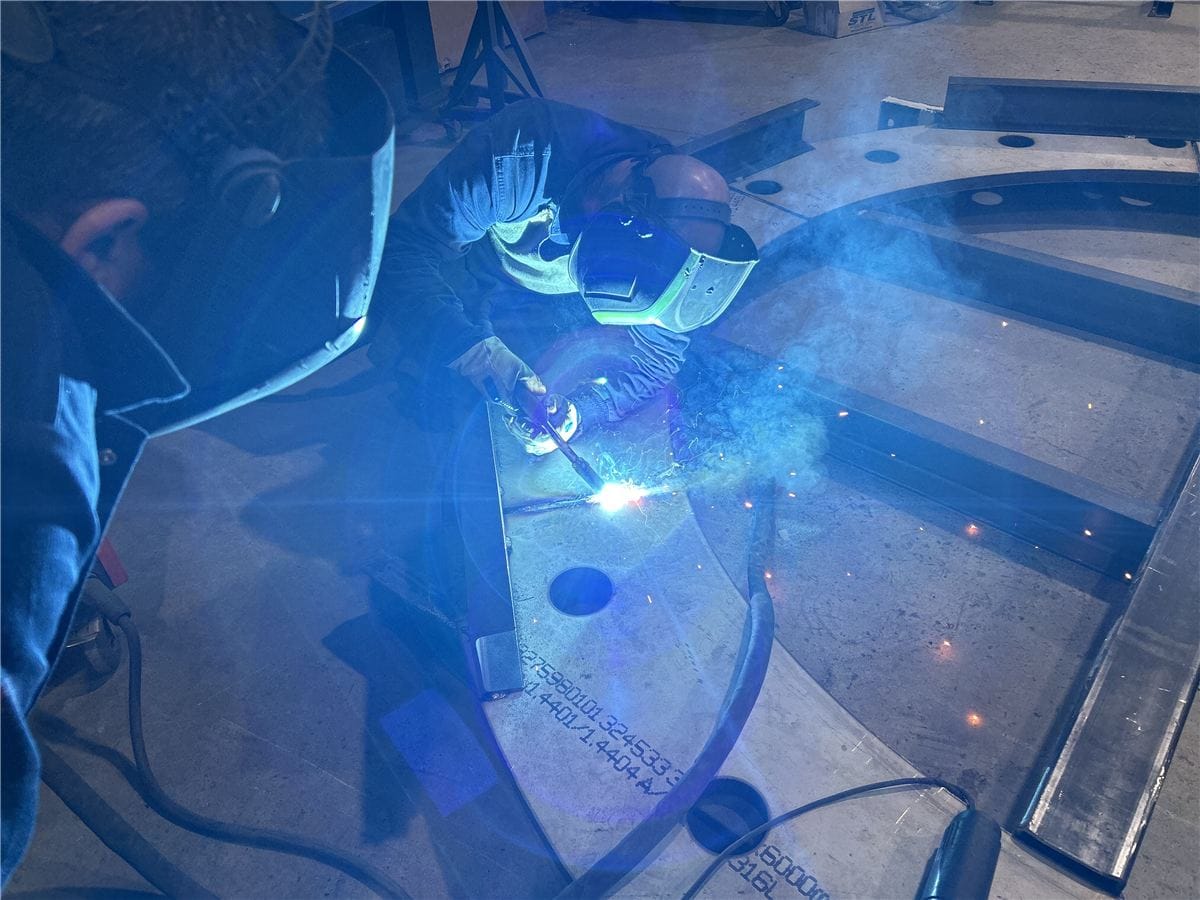
Per l’unione di questi settori sono state eseguite sei giunzioni saldate di testa multipasso a forma di «X» (BW) con penetrazione totale. Le prime due passate sono state eseguite con TIG (141) e le successive con MIG (136) utilizzando filo animato con gas inerte.
Data la sua funzione vitale una volta montato sull’alternatore della centrale idroelettrica, sono stati applicati rigorosi controlli di qualità, tra cui ispezione a ultrasuoni del materiale base, verifica della planarità di ciascun settore, ispezione a ultrasuoni delle saldature, controllo superficiale con liquidi penetranti e controllo visivo.
Prima della lavorazione meccanica, l’anello è stato sottoposto a un forno di trattamento termico per eliminare le tensioni causate dalla saldatura. Infine è stata eseguita una verifica dimensionale e di planarità prima del trasporto all’officina meccanica per concludere il processo di fabbricazione e procedere al montaggio sul primo alternatore della centrale.
È stato un processo esaustivo in cui ogni membro del team ha svolto il proprio lavoro in modo eccezionale e per questo ci sentiamo molto soddisfatti. Ci prepariamo a iniziare la fabbricazione del set successivo.
Di seguito mostriamo le foto con i risultati di questo progetto riuscito: